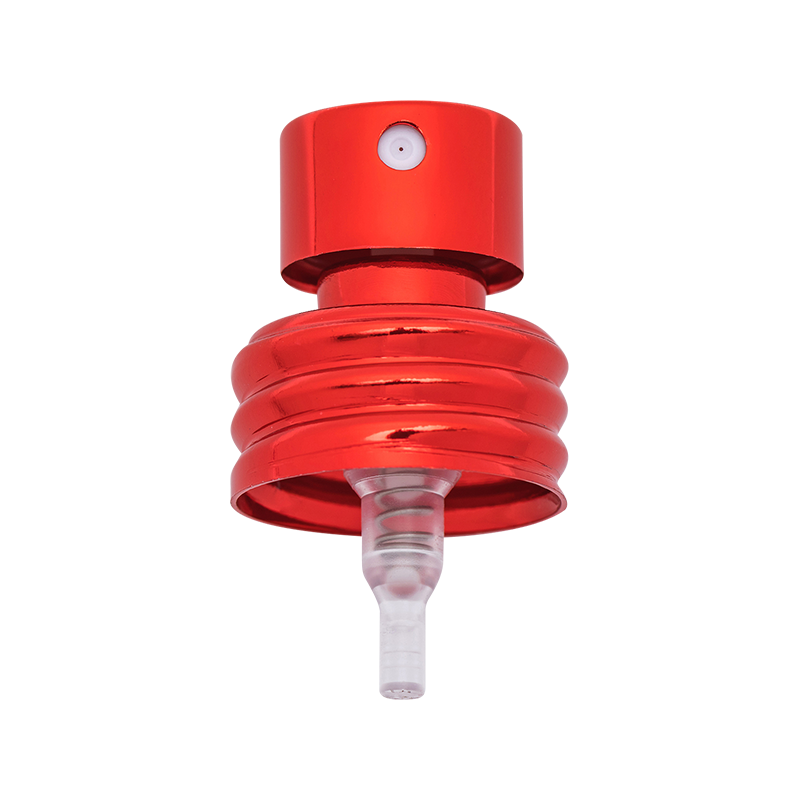
Zapytaj inżyniera zajmującego się pakowaniem, co sprawia, że butelka perfum wydaje się niezawodna, a odpowiedzią nie jest szkło. To jest pompa. Aluminiowa pompa rozpylająca perfumy musi działać w wąskich tolerancjach: obudowa, kołnierz i wewnętrzne części zaworu muszą być wyrównane z dokładnością do ułamka milimetra, w przeciwnym razie pompa będzie przeciekać, rozpylać nierównomiernie lub tracić zalewanie. Zrozumienie budowy tych pomp pomaga kupującym ocenić możliwości dostawcy, ustalić realistyczne oczekiwania dotyczące jakości i uniknąć błędów w pakowaniu na linii rozlewniczej.
Aluminiowa pompa rozpylająca perfumy nie jest pojedynczym materiałem ani pojedynczym procesem. Jest to zespół części metalowych, plastikowych i elastomerowych. Aluminiowa skorupa, kołnierz i nasadka są zwykle wykonane z metalowej cewki lub półwyrobu; tłok, trzpień i dysza siłownika są wykonane z tworzywa sztucznego formowanego wtryskowo; sprężyna i kulka w zaworze są ze stali nierdzewnej; a uszczelka jest wykonana z elastomeru kompatybilnego z kompozycjami zapachowymi.
Każdy materiał dobierany jest do konkretnego zadania. Aluminium zapewnia sztywność konstrukcji pompy i doskonałe wykończenie. Tworzywo sztuczne zapewnia ruch o niskim tarciu i precyzyjną geometrię dozowania. Stal nierdzewna zapewnia stałą siłę sprężyny. Kombinacja tych materiałów określa, ile mikrolitrów substancji zapachowej zostanie dozowanej, ile siły potrzeba do naciśnięcia aktywatora i czy pompa pozostanie szczelna podczas transportu i przechowywania.
Większość aluminiowych korpusów pomp zaczyna się od płaskiej tarczy wyciętej z cewki. Prasa głęboko wciąga krążek do kubka, następnie przerysowuje go i przycina, aby osiągnąć docelową średnicę i grubość ścianki. Te same możliwości tłoczenia i formowania pozwalają uzyskać aluminiowe kołnierze i zaślepki. Własne tłoczenie aluminium jest jednym z powodów, dla których producent może kontrolować grubość ścianki przed montażem pompy.
Jeżeli grubość ścianki różni się nawet o kilka setnych milimetra, zaciśnięcie nie może zapewnić jednolitego uszczelnienia wokół szyjki butelki. Zadziory na obręczy mogą uszkodzić uszczelkę. Po anodowaniu mogą być widoczne rysy na powierzchni. Problemy te najlepiej rozwiązać na etapie tłoczenia, a nie po złożeniu pompy.
Pompy zaciskane opierają się na zdolności skorupy do odkształcania się wokół szklanej szyjki bez pękania. Należy kontrolować wewnętrzną średnicę skorupy, głębokość zagniatania i stan felgi. Z kolei pompy śrubowe wymagają dokładnie uformowanych gwintów pasujących do wykończenia butelki.
Przykładem tej konstrukcji z formowanego aluminium jest Aluminiowy rozpylacz z pompką perfum o średnicy 20 mm i drobną mgiełką , który łączy w sobie średnicę zewnętrzną 20,8 mm z gwintowaną aluminiową obudową.
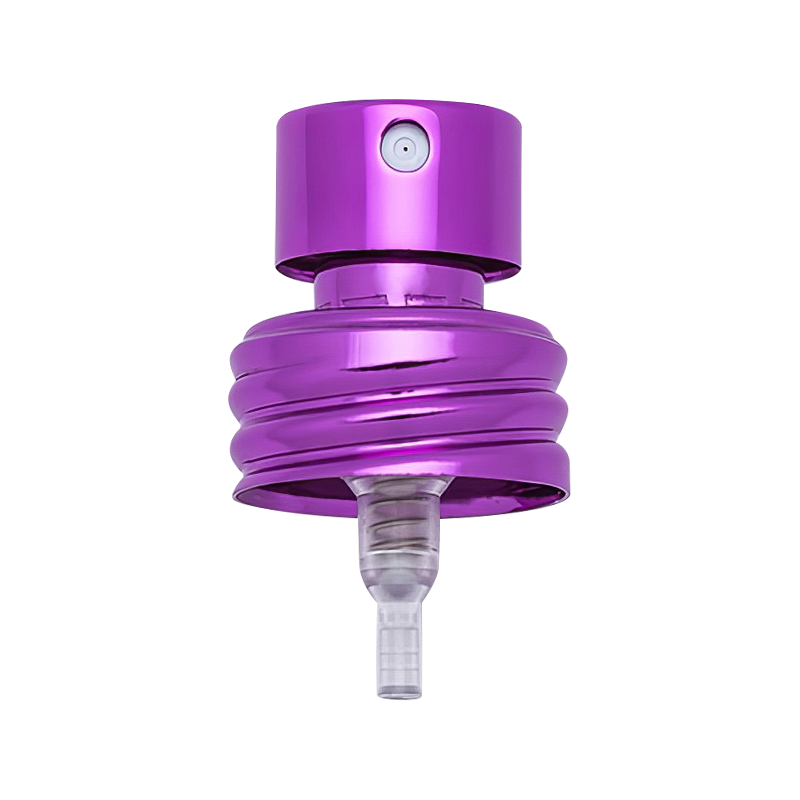 Niestandardowy XY-LK-20.8CK 20mm aluminiowa śruba rozpylacz perfum z drobną mgiełką OD20.8mm Zhangjiagang XinYe Chemical Sprayer Co., Ltd. specjalizuje się w niestandardowej i hurtowej pompie perfumowej XY-LK-20.8CK 20 mm z aluminiową śrubą ... Zobacz produkt →
Wewnątrz aluminiowej obudowy znajduje się mechanizm pompy: tłok, trzpień, kulowy zawór zwrotny, sprężyna i rurka zanurzeniowa. Większość tych elementów wewnętrznych jest wykonana z tworzywa sztucznego i jest wytwarzana metodą formowania wtryskowego. Ich dokładność wymiarowa określa dawkę na spray.
Pompy zapachowe są często opisywane na podstawie ich wydajności, np. standardowego skoku 90 mikrolitrów. Liczba ta wynika ze średnicy komory dozującej i efektywnej długości skoku. Nieznacznie przewymiarowany tłok może zwiększyć tarcie; za mały może pozwolić cieczy ominąć komorę. Właściwe formowanie wtryskowe utrzymuje stabilną geometrię części w dużych seriach produkcyjnych.
Nawet niewielki wybłysk na krawędzi tłoka może utrudnić wciśnięcie pompy lub spowodować jej zakleszczenie. Wypaczony korpus pompy może spowodować przedostanie się powietrza do komory dozującej, powodując utratę zalewania pompy po kilku rozpyleniach. W przypadku marek stosujących formuły o wysokiej zawartości etanolu tworzywo sztuczne musi być również odporne na pęcznienie i pękanie chemiczne.
Uszczelka i sprężyna są równie ważne. Uszczelka uszczelnia miejsce mocowania pompki do butelki, a sprężyna zapewnia siłę powrotu po każdym rozpyleniu. Obydwa muszą przetrwać kontakt z olejkami perfumeryjnymi, etanolem i olejkami eterycznymi. Pompa pracująca w wodzie może zawieść w przypadku ostrego koncentratu zapachowego, dlatego też testowanie kompatybilności materiałów jest częścią procesu rozwoju.
Po uformowaniu części aluminiowe poddawane są anodowaniu. Ten proces elektrochemiczny tworzy gęstą warstwę tlenku na powierzchni metalu. Warstwa poprawia twardość, chroni przed korozją i pochłania barwniki w kolorze złotym, srebrnym, czarnym, różowym złocie lub w kolorach niestandardowych marek. W przypadku opakowań perfum anodowanie to coś więcej niż krok kosmetyczny; stanowi główną barierę pomiędzy gołym aluminium a środowiskiem.
Nieprawidłowo wykonane anodowanie może z czasem spowodować niedopasowanie kolorów, ślady utlenienia lub matowienie powierzchni. Kupujący powinni sprawdzić próbki wykończeń w takich samych warunkach oświetleniowych, jakie będą stosowane w przypadku produktu końcowego. A przewodnik dotyczący zapobiegania utlenianiu i powstawaniu śladów tarcia na anodowanych kołnierzach wyjaśnia, w jaki sposób utrzymuje się jakość powierzchni poprzez obsługę i pakowanie.
Do dekoracyjnych części metalowych, a Stopniowany kołnierz perfumowany w kolorze złotym lub srebrnym anodowanym pokazuje, jak to samo podłoże aluminiowe może zapewnić bardzo różne wykończenia wizualne w zależności od procesu anodowania.
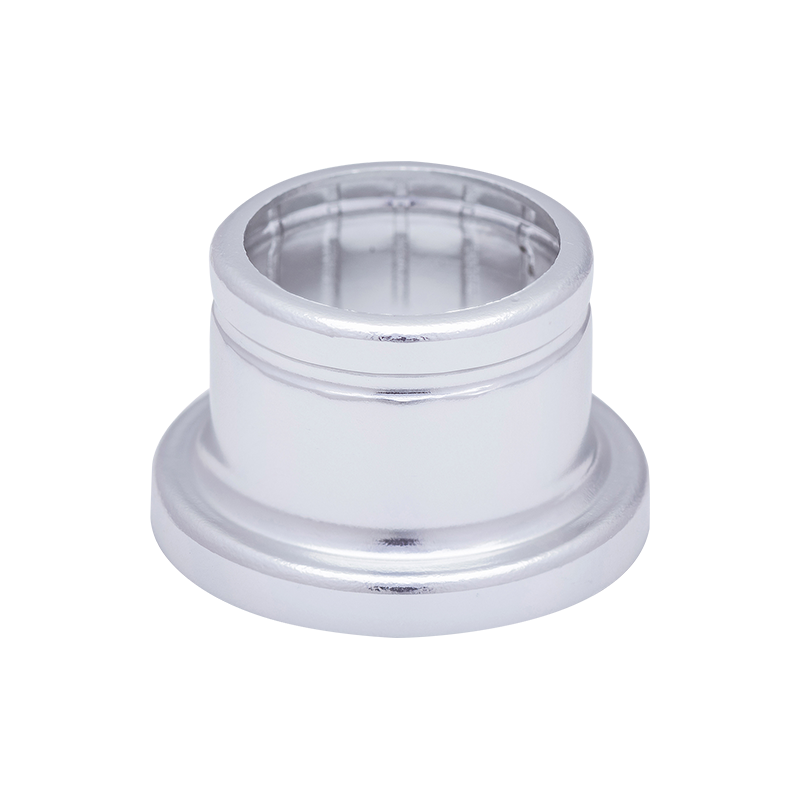 Niestandardowy XY-ZT-17.3*14DBSNG Złoty/srebrny kołnierz na perfumy Aluminiowy kołnierz schodkowy Zhangjiagang XinYe Chemical Sprayer Co., Ltd. specjalizuje się w niestandardowych i hurtowych XY-ZT-17.3*14DBSNG Złoty/srebrny kołnierz do perfum Aluminiowy... Zobacz produkt →
Montaż to miejsce, w którym precyzja staje się wydajnością. Plastikowy korpus pompy wkłada się do aluminiowej osłony, umieszcza się sprężynę i kulkę, trzpień i siłownik ustawia się w jednej linii, a następnie montuje rurkę zanurzeniową. Ostateczny sposób mocowania zależy od typu pompy.
Pompki zaciskane są mechanicznie dociskane do szklanej szyjki butelki, tworząc uszczelnienie poprzez odkształcenie metalu. Pompy bez zagniatania pozwalają uniknąć takich odkształceń, co może uprościć niektóre linie napełniania, ale wymaga innej strategii dotyczącej uszczelek. Przykręć gwint pompki do szyjki, co ułatwia demontaż i ponowne założenie.
Dla szyi 15 mm, a Opryskiwacz z drobną mgiełką perfumową o średnicy 15 mm i krótszym korpusie to kompaktowy wybór. Więcej szczegółów na temat zachowania tej kategorii można znaleźć w pliku przegląd technologii pomp zaciskających FEA15 do rozpylaczy perfum i kosmetyków .
 Zagniatany rozpylacz z pompką perfumową 15 mm FEA15 do automatycznego napełniania zapachem Zagniatana pompka perfumowa o wysokiej konsystencji 15 mm i krótszym skoku siłownika, zoptymalizowana pod kątem zautomatyzowanych linii rozlewniczych. Zapewnia niezawodne dozowanie i... Zobacz produkt →
Zautomatyzowany montaż zmniejsza zmienność, ale tylko wtedy, gdy proces jest prawidłowo skonfigurowany. Głębokość zagniatania, osadzenie sprężyny, rozmieszczenie uszczelki i ustawienie siłownika muszą być kontrolowane w wąskich granicach. Jeśli zacisk jest zbyt luźny, pompa przecieka. Jeśli będzie zbyt ciasny, uszczelka może zostać przecięta, a butelka może pęknąć podczas montażu.
Poniższa tabela podsumowuje główne etapy produkcji, istotne parametry i awarie, które mogą wystąpić w przypadku utraty kontroli.
| Scena | Kluczowe parametry | Ryzyko jakościowe |
|---|---|---|
| Tłoczenie aluminium | Grubość ścianki, średnica, wykończenie powierzchni | Nierówna grubość ścianki, rysy, zadziory |
| Formowanie wtryskowe | Wymiary części, wykończenie powierzchni | Wypaczenie, wypływ, zablokowane kanały dysz |
| Anodowanie | Grubość warstwy tlenku, konsystencja koloru | Niedopasowanie kolorów, słaba przyczepność, korozja |
| Montaż | Głębokość zaciskania, osadzenie sprężyny, umiejscowienie uszczelki | Wyciek, poluzowany siłownik, nierówna wydajność natrysku |
| Testowanie | Objętość zastrzyku, siła uderzenia, wzór natrysku | Odrzucone jednostki, które mogą zanieczyścić linie napełniania |
W przypadku zamknięć śrubowych obowiązują te same zasady. Aluminiowa skorupa może mieć gwinty pasujące do znormalizowanego wykończenia, takiego jak 13/415 lub 18/410. Kupujący, którzy muszą zrozumieć, jak te formaty zachowują się w praktyce, mogą przeczytać jak aluminiowe opryskiwacze z drobną mgiełką ewoluowały od iteracji technologicznej do modelu rynkowego .
Kontrola jakości przy produkcji aluminiowych pomp do perfum w sprayu nie jest jedną inspekcją końcową. Dzieje się tak poprzez tłoczenie, formowanie, anodowanie i montaż. Producent dysponujący dedykowanym personelem kontroli jakości oraz personelem badawczo-rozwojowym może zmierzyć wymiary komponentów, przetestować objętość natrysku i sprawdzić, czy nie ma wycieków, zanim pompa dotrze do linii napełniania.
XinYe Chemical Sprayer obsługuje trzy bazy produkcyjne, które łącznie zajmują powierzchnię 100 000 metrów kwadratowych i 250 000 metrów kwadratowych powierzchni użytkowej i zatrudniają ponad 600 pracowników. W zarządzaniu jakością i rozwoju technicznym pracuje blisko 100 pracowników. Firma twierdzi również, że jej system zarządzania jakością posiada certyfikat ISO9001-2008. Łańcuch produkcyjny obejmuje tłoczenie aluminium, formowanie wtryskowe, anodowanie aluminium i zautomatyzowany montaż, co zapewnia kupującym jedno odpowiedzialne źródło kluczowych komponentów pomp.
Oceniając dostawców, sprawdź następujące punkty:
Zrozumienie procesu produkcyjnego pozwala umieścić te pytania w odpowiednim kontekście. Pompa, która nie przejdzie testów, zwykle nie jest defektem przypadkowym; jest to wynikiem problemu z tolerancją podczas tłoczenia, formowania lub montażu. Zadając właściwe pytania, kupujący mogą wybrać dostawcę, którego proces jest tak precyzyjny jak sama pompa.
Tel: +86-13812990918
Phone: +86-512-58962260
Address: Nr 3, Xiangqun Road, Leyu, Zhangjiagang.