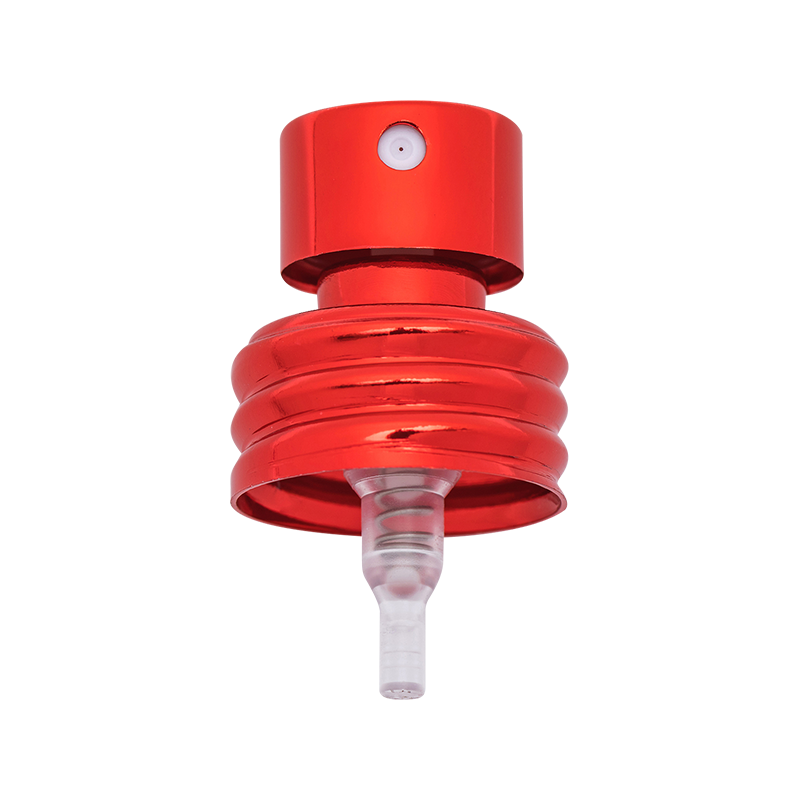
Kiedy marka perfum wybiera aluminiową pompkę w sprayu, rozmowa zwykle zaczyna się od rozmiaru szyi i dawkowania. Następnie docierają próbki i pojawia się inny problem: kołnierz wygląda matowo w świetle magazynowym, na zakrętce po tygodniu pojawiają się białe plamy utleniania lub partia złota nie odpowiada zatwierdzonej próbce. Wykończenie powierzchni pomp aluminiowych nie jest dekoracją. Decyduje o tym, jak metal reaguje na alkohol, jak części przetrwają zautomatyzowany montaż i jak opakowanie leży w dłoni klienta.
W przypadku większości zastosowań perfum, olejków eterycznych i kosmetyków, anodowanie jest najbardziej niezawodną metodą wykończenia do aluminiowych pomp natryskowych. Łączy w sobie stabilny kolor, dobrą odporność na alkohol i najwyższej jakości metaliczny dotyk za rozsądną cenę. W tym przewodniku opisano każdą opcję wykańczania, jej zachowanie w rzeczywistych warunkach napełniania i wysyłki oraz co należy sprawdzić przed zatwierdzeniem produkcji.
Aluminiowa pompa natryskowa składa się z kilku elementów: korpusu pompy, kołnierza i pokrywy. Tylko kołnierz i nasadka są całkowicie odsłonięte, ale korpus pompy może być również widoczny w przypadku pomp bez zaciskania i śrubowych. Wykończenie reguluje cztery kwestie praktyczne:
Naturalne aluminium samo tworzy cienką warstwę tlenku, ale ta warstwa jest zbyt miękka i cienka, aby chronić część przez wiele miesięcy. Kontrolowany proces anodowania zastępuje go gęstą, jednolitą warstwą tlenku, która toleruje alkohol, detergenty i normalne obchodzenie się. Ponieważ ta sama fabryka zajmuje się tłoczeniem, anodowaniem i montażem aluminium, jakość wykończenia jest łatwiejsza do prześledzenia w przypadku pojawienia się wady.
Anodowanie powoduje elektrochemiczny wzrost naturalnej warstwy tlenku do typowej grubości 8 do 15 mikrometrów w opakowaniach kosmetycznych. Warstwa anodowana zaraz po kąpieli jest porowata, dzięki czemu może wchłonąć barwniki jeszcze przed zamknięciem porów. W ten sposób na tym samym metalu produkowane są kolory srebrno-szare, złote, czarne, szampańskie, różowe złoto i kolory markowe zgodne z Pantone. W przypadku metalowego kołnierza, który musi pasować do złotych lub srebrnych akcentów butelki perfum, standardowym rozwiązaniem jest anodowanie barwione. Typowym przykładem jest Kołnierz schodkowy anodowany na złoto lub srebro , który zachowuje metaliczny wygląd, zapewniając jednocześnie spójność kolorów w różnych partiach.
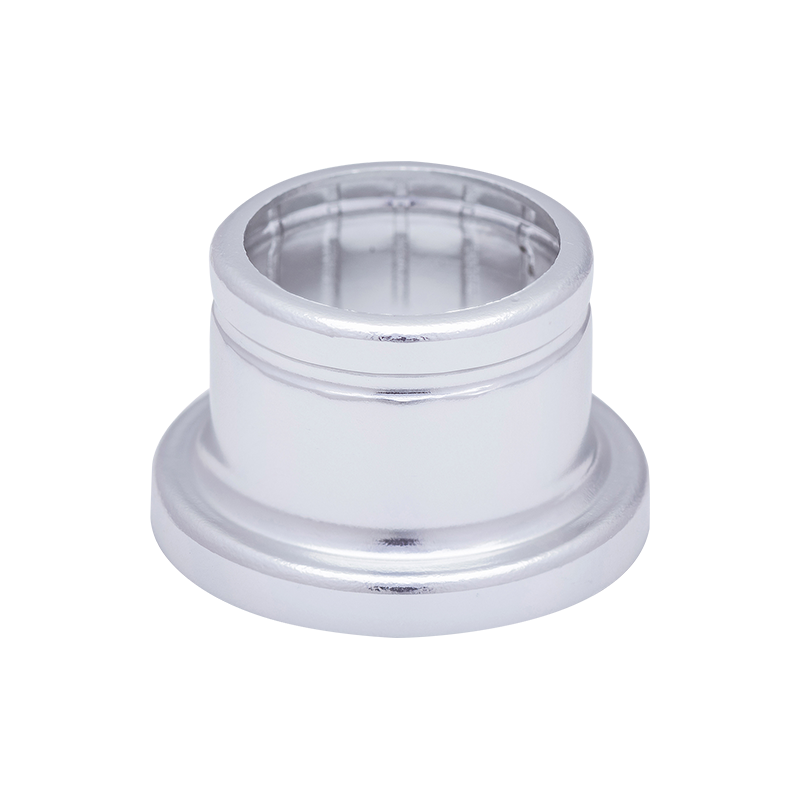 Niestandardowy XY-ZT-17.3*14DBSNG Złoty/srebrny kołnierz na perfumy Aluminiowy kołnierz schodkowy Zhangjiagang XinYe Chemical Sprayer Co., Ltd. specjalizuje się w niestandardowych i hurtowych XY-ZT-17.3*14DBSNG Złoty/srebrny kołnierz do perfum Aluminiowy... Zobacz produkt →
Piaskowanie kieruje drobne cząsteczki ścierne na powierzchnię aluminium, tworząc jednolitą matową teksturę. Usuwa to defekty powierzchni i sprawia, że odciski palców i ślady użytkowania pod wpływem światła są znacznie mniej widoczne. Szczotkowanie pozwala uzyskać kierunkowe, satynowe ziarno o niskim połysku, które jest często stosowane na minimalistycznych opakowaniach perfum. Obie tekstury prawie zawsze łączy się z anodowaniem: najpierw tworzona jest tekstura, następnie nakładana jest warstwa tlenku i barwiona lub uszczelniana.
Mechaniczne polerowanie tworzy lustrzaną powierzchnię, która wyświetla wysokiej klasy obraz. Wygląda atrakcyjnie na ozdobnych kołnierzach i zakrętkach, ale lustrzane wykończenie pokazuje każdą mikrorysę, dlatego wymaga przezroczystego lakieru nawierzchniowego i ostrożnego obchodzenia się podczas montażu. Galwanizacja powoduje osadzenie na aluminium cienkiej warstwy innego metalu, takiego jak prawdziwe złoto lub chrom. Efekt jest jaśniejszy i cieplejszy niż można uzyskać w przypadku anodowania, ale powlekanie zwiększa etapy procesu, koszty i wymagania w zakresie zarządzania odpadami, dlatego jest zwykle zarezerwowane dla edycji specjalnych i linii prestiżowych.
Malowanie proszkowe polega na nałożeniu warstwy polimeru o grubości od 60 do 120 mikrometrów o gładkiej lub teksturowanej powierzchni. Zapewnia doskonałe krycie niedoskonałości powierzchni, szeroką dostępność kolorów i silną ochronę mechaniczną. Kompromisem jest niemetaliczny, nieprzezroczysty wygląd. Malowanie proszkowe jest przydatne w przypadku czapek i kołnierzy, które wymagają grubej, trwałej warstwy koloru w odcieniach, których nie da się uzyskać za pomocą anodowania.
Poniższa tabela podsumowuje typowe zachowanie w zakresie wydajności i kosztów. Rzeczywiste wyniki zależą od stopu aluminium, obróbki wstępnej i parametrów anodowania wybranych przez fabrykę.
| Zakończ | Typowa grubość | Wygląd | Odporność na alkohol | Zachowanie drastyczne | Poziom kosztów |
|---|---|---|---|---|---|
| Naturalne anodowanie | 8-15 mikronów | Srebrno-szary metalik | Dobrze | Warstwa twarda; znaki są wyświetlane jako jaśniejsze linie | Niski |
| Barwione anodowanie | 8-15 mikronów | Złoto, czerń, szampan, kolory niestandardowe | Dobrze; dye may fade under direct UV | Podobnie jak w przypadku anodowania naturalnego | Niski-medium |
| Anodowanie piaskowane | 8-15 mikronów | Matowe, miękkie odbicie | Dobrze | Zadrapania są mniej widoczne | Średni |
| Anodowanie szczotkowane | 8-15 mikronów | Liniowe satynowe ziarno | Dobrze | Znaki podążają za kierunkiem włókien | Średni |
| Polerowany, przezroczysty płaszcz | 3-8 mikronów | Lustrzane odbicie | Umiarkowane | Widoczne są wszystkie mikrorysy | Średni-high |
| Galwanizowane złoto/chrom | Warstwa metalu o grubości 3-10 mikronów | Jasny, ciepły metaliczny | Umiarkowane to good | Powłoka może się zużywać, jeśli nie jest chroniona | Wysoka |
| Malowanie proszkowe | 60-120 mikronów | Nieprzezroczyste, gładkie lub teksturowane | Dobrze | Wytrzymała, gruba powłoka | Średni |
Sama grubość nie gwarantuje wydajności. Obróbka wstępna, obejmująca odtłuszczanie, trawienie i odtłuszczanie, decyduje o tym, jak rośnie warstwa anodowana. Warstwa dziesięciomikrometrowa na odpowiednio przygotowanej powierzchni będzie działać lepiej niż warstwa piętnastomikrometrowa na źle oczyszczonej. Kupujący powinni zażądać danych dotyczących przekroju poprzecznego lub utraty wagi, zamiast polegać wyłącznie na liczbach grubości.
Próbki wykończenia należy traktować jak elementy krytyczne, a nie dodatki estetyczne. Cztery kontrole obejmują większość awarii w świecie rzeczywistym.
Zanurz próbki w 95% etanolu w temperaturze pokojowej przez 24 godziny, a następnie sprawdź, czy nie występują białe plamy, zniekształcenia kolorów i utrata masy ciała. Test ten dotyczy bezpośrednio kołnierzy perfumowych, ponieważ kołnierz wielokrotnie ociera się o mechanizm pompki. Praktyczne wskazówki dot zapobieganie utlenianiu i powstawaniu śladów tarcia na anodowanych kołnierzach wyjaśnia, na co należy zwrócić uwagę podczas tej kontroli.
Kołnierze i kołpaki ocierają się o obudowę pompy i gwint podczas automatycznego montażu i transportu. Poproś o próbę tarcia i sprawdź krawędź wytłoczenia, gdzie wykończenie jest najcieńsze. Na matowej powierzchni jasne ślady szybko znikają; w przypadku lustrzanego wykończenia nawet jedno złe pociągnięcie staje się skargą dotyczącą jakości.
Anodowanie barwione jest wrażliwe na temperaturę kąpieli, stężenie barwnika i zmienność stopu. Uzgodnij tolerancję Delta E i próbkę wzorcową podpisaną przez obie strony przed rozpoczęciem produkcji. Złoto i srebro są szczególnie trudne do trzymania, ponieważ odbijają światło z otoczenia.
Jeśli produkt będzie sprzedawany w przezroczystych pudełkach lub wystawiany na działanie promieni słonecznych, poproś o test stabilności UV. Czerwone i złote barwniki blakną szybciej niż czarne lub naturalne wykończenia. Szybki czterotygodniowy test narażenia jest tańszy niż reklamacja w terenie.
Typ pompy określa, ile aluminium jest widoczne. W pompach zaciskanych metalowy kołnierz znajduje się pod nakrętką, a większość korpusu pompy jest zakryta przez siłownik i szyjkę butelki. W pompach śrubowych widoczna powierzchnia metalu znacznie się zwiększa: kołnierz, gwintowana obudowa, a często cały korpus pompy są odsłonięte. Dobrym przykładem jest 20 mm aluminiowa śrubowa pompa natryskowa , gdzie korpus można anodować w tym samym odcieniu co zakrętka, aby utworzyć ciągły blok koloru od ramienia do siłownika natryskowego.
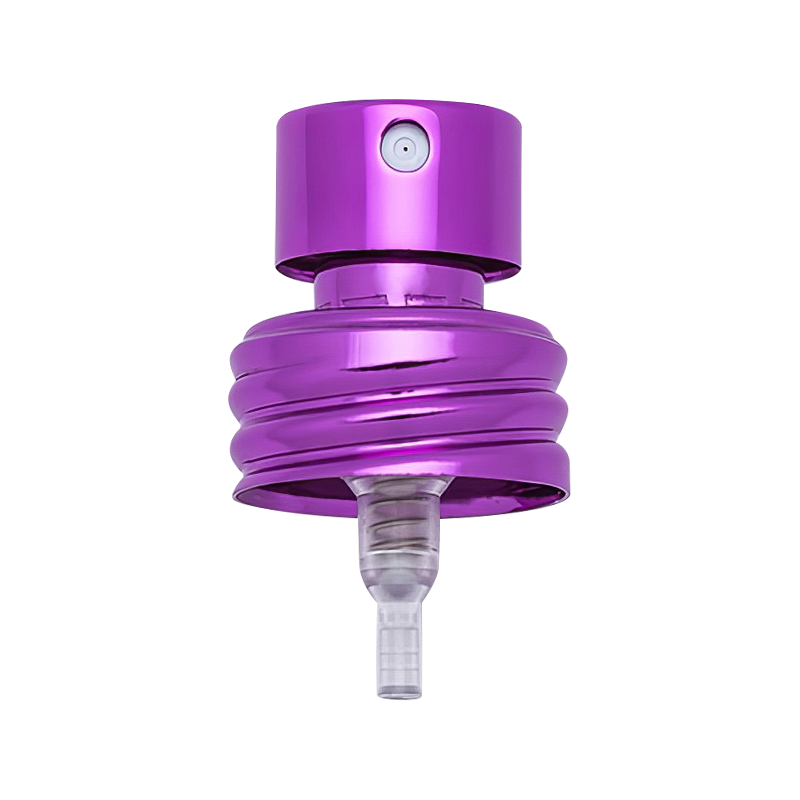 Niestandardowy XY-LK-20.8CK 20mm aluminiowa śruba rozpylacz perfum z drobną mgiełką OD20.8mm Zhangjiagang XinYe Chemical Sprayer Co., Ltd. specjalizuje się w niestandardowej i hurtowej pompie perfumowej XY-LK-20.8CK 20 mm z aluminiową śrubą ... Zobacz produkt →
Z punktu widzenia konstrukcyjnego funkcja mechaniczna pompy jest nierozerwalnie związana z jej powierzchnią. Matowa powierzchnia ma wyższy współczynnik tarcia, co zmienia wrażenia dotykowe, gdy klient przekręci pompkę; ma to większe znaczenie w przypadku pomp śrubowych niż w przypadku pomp zaciskanych. Omówiono szczegóły techniczne dotyczące integracji aluminiowych korpusów z konstrukcjami pomp ten przegląd konstrukcji, zastosowań i zalet aluminiowych pomp natryskowych .
Wykończenie powinno być zgodne ze strategią marki, a nie tylko rysunkiem zawartym w briefie.
Aby uzyskać prestiżowy zapach, polerowany na lustro kołnierz ze złotą galwanizacją i czarna matowa nasadka tworzą klasyczny, luksusowy kontrast. Aby uzyskać minimalistyczną, naturalną linię, piaskowane, naturalne anodowane wykończenie z dyskretnie wytłoczonym logo zapewnia czystość i jakość dotykową. W przypadku marki, która chce mieć rodzinę kolorów w kilku magazynach, zakrętka jest częścią najłatwiejszą do zarządzania kolorami, jak widać na wielokolorowa prosta aluminiowa zatyczka , który zachowuje jedną geometrię butelki, zmieniając wykończenie w celu zdefiniowania każdego SKU.
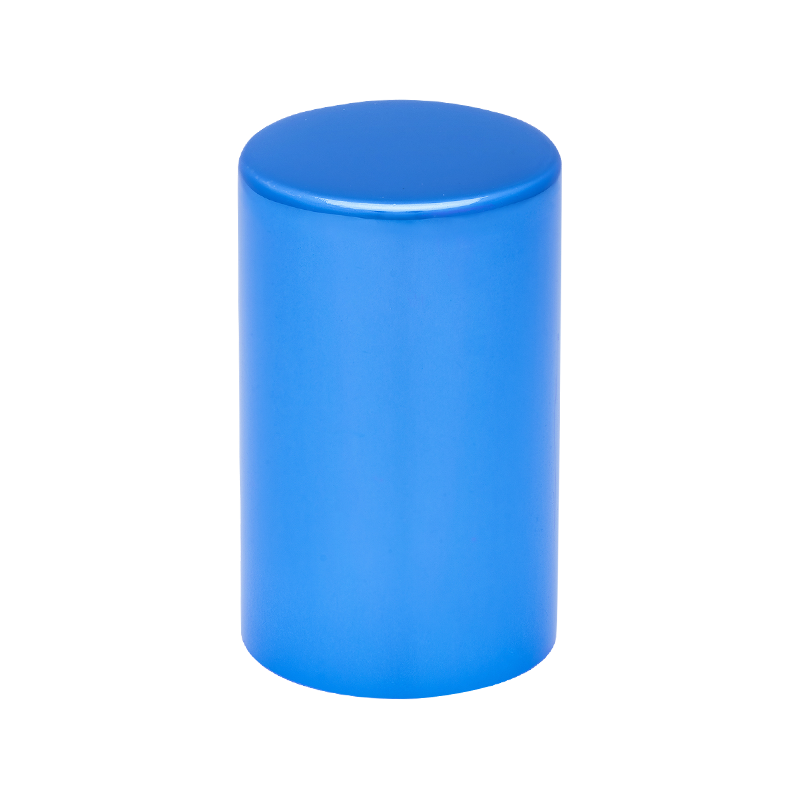 Niestandardowe XY-LZ-20.6 * 34 Wiele kolorów Prosta aluminiowa nasadka / pokrywka perfum do Fragr Zhangjiagang XinYe Chemical Sprayer Co., Ltd. specjalizuje się w niestandardowych i hurtowych XY-LZ-20.6 * 34 Wiele kolorów prostych perfum aluminiowych ... Zobacz produkt →
Tłoczenie zmienia także relację pomiędzy wykończeniem a wadą. Na powierzchniach matowych wytłoczony obszar dobrze ukrywa ślady narzędzi i korozję. Na powierzchniach lustrzanych wszelkie ślady obróbki stają się widoczną wadą, dlatego etap wytłaczania musi nastąpić po polerowaniu i, jeśli to możliwe, po nałożeniu końcowej warstwy ochronnej. Kupujący, którzy muszą ocenić całą decyzję dotyczącą pompy, w tym wykończenie, rozmiar szyjki, dozowanie i materiał uszczelki, znajdą przydatny punkt wyjścia w ten przewodnik dotyczący wyboru pompki do perfum w sprayu 13/415 .
Krótko mówiąc, zacznij od środowiska, w którym będzie pracować pompa: wysoka zawartość alkoholu, długie przechowywanie w magazynie, jasne oświetlenie wyświetlacza i wielokrotne manipulacje. Najpierw wybierz wykończenie, które przetrwa to środowisko, a następnie dostosuj estetykę. Anodowanie z matową lub szczotkowaną teksturą jest najbezpieczniejszą podstawą dla większości linii perfum i pozostawia miejsce na złoto, srebro i niestandardowe kolory bez konieczności przechodzenia na drogie platerowanie. Poproś o testy nasiąkania alkoholem, kontrole tarcia i podpisane wzorce kolorów.
Tel: +86-13812990918
Phone: +86-512-58962260
Address: Nr 3, Xiangqun Road, Leyu, Zhangjiagang.